

Comment programmer l'interpolation circulaire sur un tour CNC Fanuc ?
Salut! En tant que fournisseur de tours CNC Fanuc, je reçois une tonne de questions sur la programmation de l'interpolation circulaire sur ces machines. C'est une compétence assez cruciale dans l'usinage CNC, et je suis ravi de la détailler pour vous aujourd'hui.
Commençons par les bases. L'interpolation circulaire consiste à faire bouger votre outil de tour sur une trajectoire circulaire. C'est très pratique lorsque vous travaillez sur des pièces comportant des caractéristiques courbes, comme des arcs et des cercles. Considérez-le comme guidant votre outil pour tracer un cercle parfait ou un segment d'arc autour de votre pièce.
Désormais, sur un tour CNC Fanuc, il existe deux manières principales de programmer l'interpolation circulaire : G02 et G03. G02 est pour l'interpolation circulaire dans le sens des aiguilles d'une montre, et G03 est pour l'interpolation circulaire dans le sens inverse des aiguilles d'une montre. La direction est très importante car elle détermine la manière dont l'outil se déplacera autour du cercle.
Avant de plonger dans le code, vous devez connaître quelques éléments clés. Tout d'abord, vous devez avoir une image claire du centre du cercle que vous essayez de créer par rapport au point de départ de votre outil. Il existe deux manières de définir le centre du cercle en programmation Fanuc : en utilisant les paramètres I et K ou le paramètre R.
Les paramètres I et K représentent la distance entre le point de départ de l'arc et le centre du cercle dans les axes X et Z respectivement. Par exemple, si votre point de départ est (X10, Z20) et que le centre du cercle est à (X15, Z25), alors I = 5 (direction X) et K = 5 (direction Z).
Voici un exemple simple de programme G02 utilisant I et K :
N10 G90 G21 ; Définir la programmation absolue et les unités métriques N20 T0101 ; Sélectionner l'outil 1 et la correction 1 N30 M03 S800 ; Broche en marche, dans le sens des aiguilles d'une montre, 800 tr/min N40 G00 X20 Z2 ; Déplacement rapide vers le point de départ N50 G02 X30 Z - 5 I5 K0 F0.2 ; Interpolation circulaire dans le sens horaire N60 G00 X100 Z100 ; Déplacement rapide vers une position sûre N70 M05 ; Broche hors N80 M30 ; Fin du programmeDans ce code, le G00 dans N40 déplace rapidement l'outil jusqu'au point de départ (X20, Z2). Le G02 dans N50 indique au tour d'effectuer une interpolation circulaire dans le sens des aiguilles d'une montre. Le X30 Z - 5 est le point final de l'arc, et I5 K0 indique que le centre du cercle est à 5 unités vers la droite (direction X) du point de départ et dans la même position Z. Le F0.2 définit la vitesse d'avance.
D'autre part, vous pouvez utiliser le paramètre R pour définir une interpolation circulaire. Le paramètre R représente le rayon du cercle. Mais il y a un hic : vous ne pouvez pas utiliser le paramètre R pour des cercles complets. C'est principalement pour les arcs.
Voici un exemple utilisant le paramètre R :
N10 G90 G21 ; Définir la programmation absolue et les unités métriques N20 T0101 ; Sélectionner l'outil 1 et la correction 1 N30 M03 S800 ; Broche en marche, dans le sens des aiguilles d'une montre, 800 tr/min N40 G00 X20 Z2 ; Déplacement rapide vers le point de départ N50 G02 X30 Z - 5 R5 F0.2 ; Interpolation circulaire dans le sens des aiguilles d'une montre utilisant R N60 G00 X100 Z100 ; Déplacement rapide vers une position sûre N70 M05 ; Broche hors N80 M30 ; Fin du programmeDans ce code, le R5 dans N50 indique au tour que le rayon de l'arc est de 5 unités.
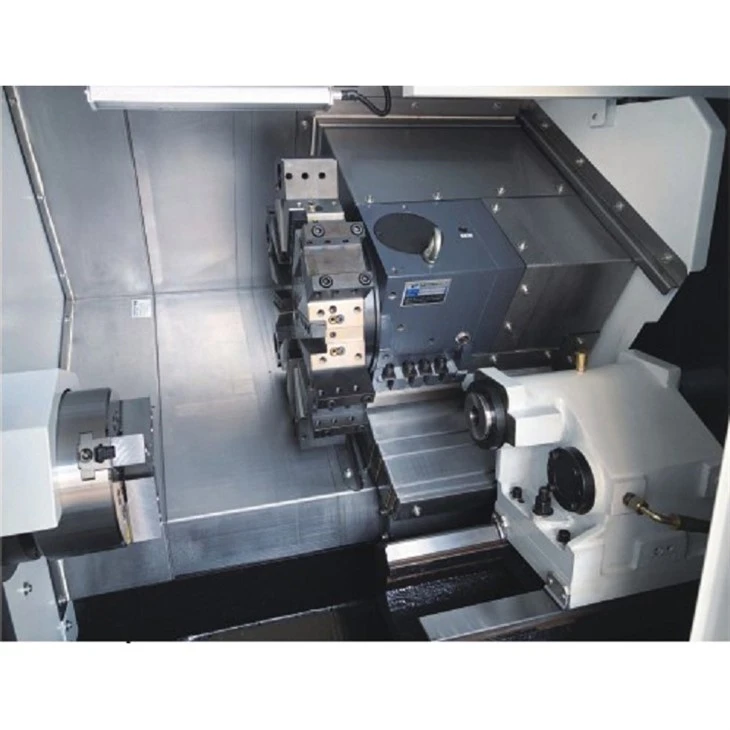
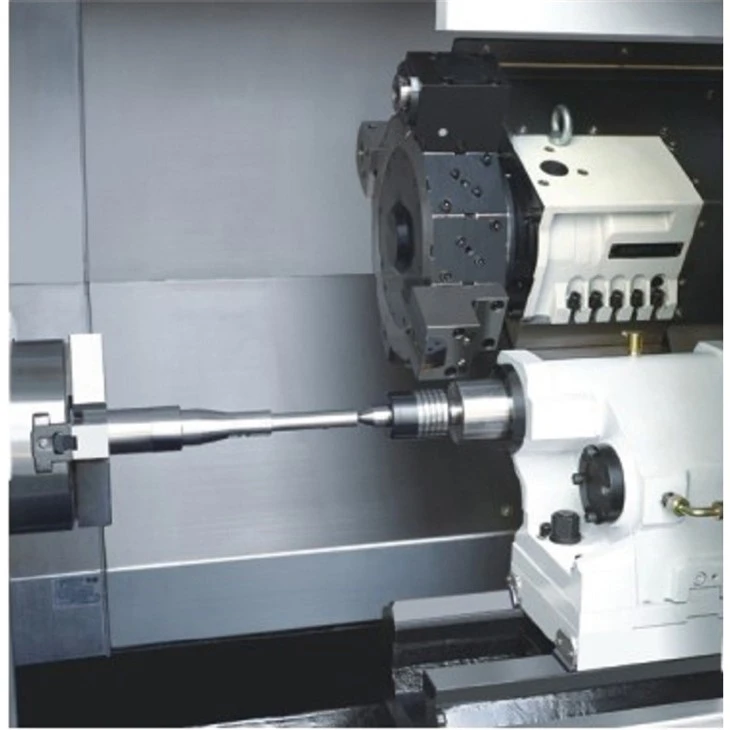
Lors de la programmation d'une interpolation circulaire, il est également essentiel de garder à l'esprit la précision de votre machine. Les tours CNC Fanuc que nous fournissons sont construits avec des composants de haute précision, ce qui signifie que vous pouvez réaliser des coupes circulaires très précises. Si vous recherchez une machine de haute précision, vous pourriez être intéressé par notreTour CNC à tourelle de haute précision. C'est une bête lorsqu'il s'agit de créer des éléments circulaires précis.
Une autre chose à considérer est le matériau avec lequel vous travaillez. Différents matériaux ont des propriétés de coupe différentes, ce qui peut affecter la façon dont vous programmez l'interpolation circulaire. Pour les matériaux plus durs, vous devrez peut-être réduire l'avance et la vitesse de broche pour éviter l'usure de l'outil et garantir une bonne finition.
Parlons maintenant de quelques erreurs courantes à éviter lors de la programmation d'une interpolation circulaire sur un tour CNC Fanuc. L’une des plus grandes erreurs est de se tromper de direction. Mélanger G02 et G03 peut conduire l'outil à se déplacer dans la direction opposée à celle souhaitée, ce qui peut gâcher votre pièce.
Une autre erreur consiste à mal calculer le centre du cercle. Si vos valeurs I, K ou R sont erronées, l'outil ne suivra pas la trajectoire circulaire correcte et vous vous retrouverez avec une pièce inexacte.
Si vous avez affaire à des pièces de grand diamètre ou si vous avez besoin d'une plus grande capacité d'alésage, notreTour CNC à lit incliné à gros alésagepourrait être le bon choix pour vous. Il est conçu pour gérer les tâches d'usinage lourdes et peut facilement effectuer une interpolation circulaire.
Pour ceux qui ont besoin d'un tour à banc horizontal plus standard, nous avons leTour à lit incliné horizontal. C'est une machine polyvalente qui peut être utilisée pour un large éventail de projets d'interpolation circulaire.
Alors voilà ! C'est un aperçu de la façon de programmer l'interpolation circulaire sur un tour CNC Fanuc. Cela peut sembler un peu délicat au début, mais avec de la pratique, vous programmerez des cercles et des arcs parfaits en un rien de temps.
Si vous avez des questions sur la programmation ou si vous souhaitez acheter l'un de nos tours CNC Fanuc, n'hésitez pas à nous contacter. Nous sommes là pour vous aider à faire passer votre usinage au niveau supérieur.
Références
- Manuel d'utilisation du tour CNC Fanuc
- Manuel d'usinage CNC